
• 超细晶粒硬质合金(粗加工 / 通用首选):WC-Co 基体,晶粒≤0.5μm,硬度高、韧性好、抗粘刀;推荐 ISO K 类或专用铝用刀片,适配 1XXX/5XXX/6XXX 系铝合金,性价比高。
• 含钴高速钢(复杂刀具 / 小批量):M42/M35,韧性好、易磨刃、成本低;适合钻头、丝锥、复杂成型刀,仅适配小批量、低硬度铝合金(1XXX/3XXX),转速≤1000rpm。
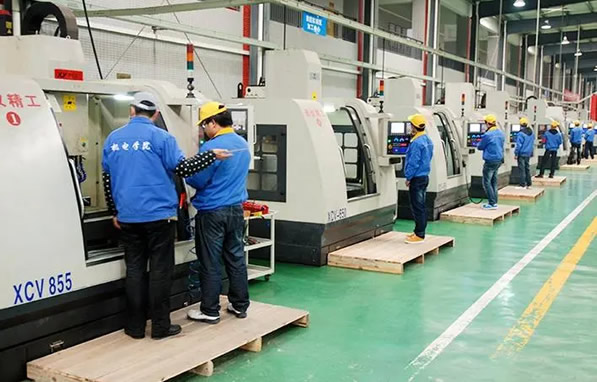
• 工厂实行三检制度:自检、互检、专检。常用检测工具:卡尺、千分尺、高度尺、百分表、塞规、环规、硬度计;
• (二)发展历程与行业地位钣金加工起源于古代金属锻打工艺,近代随工业革命实现机械化,20 世纪中后期数控技术、激光技术的引入推动其迈向精密化、自动化。
.jpg)
.jpg)