
• 粘刀 / 积屑瘤:转速过低、进给过小、润滑不足、刀具不锋利、容屑槽小;解决:提高转速、增大进给、用极压油、换锋利刀具、2/3 刃大容屑槽刀具。
• 气孔:保护气不足、母材油污;解决:加大保护气流量、焊前脱脂除油。
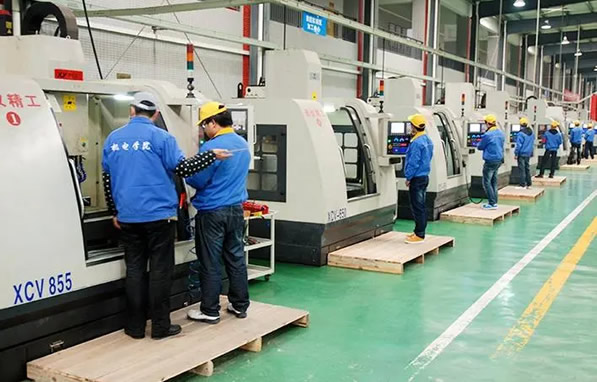
• 粗加工切削量大、进给快、刀具磨损大,不需要追求光洁度。粗加工后零件会产生内应力,容易变形,因此精密零件粗加工后必须静置或者低温去应力。
• 图纸审核:核对尺寸、公差、材料(如 304/316)、表面处理(拉丝 / 镜面 / 钝化)、焊接要求,明确装配关系与关键公差(如 ±0.1mm)。
.jpg)
.jpg)