
• 展开计算:3D 转 2D 展开,折弯补偿(1mm 6061 补偿 0.25mm);控制孔位距折弯线≥3 倍板厚,防止折弯变形导致孔位偏移。
• 粗加工:Vc=200-250m/min(转速 6300-8000rpm),fz=0.15-0.25mm / 齿(进给 945-1500mm/min),ap=1-2mm,ae≤5mm。
• 顺序:由内到外、由小到大、先折后避,避免反复折弯。
• 2. 焊接工艺(按材质选)
• 展开计算:3D 转 2D 展开,折弯补偿(1mm 6061 补偿 0.25mm);控制孔位距折弯线≥3 倍板厚,防止折弯变形导致孔位偏移。
• 粗加工:Vc=200-250m/min(转速 6300-8000rpm),fz=0.15-0.25mm / 齿(进给 945-1500mm/min),ap=1-2mm,ae≤5mm。
• 顺序:由内到外、由小到大、先折后避,避免反复折弯。
• 2. 焊接工艺(按材质选)
.jpg)
• 机械加工原材料有哪些 • 恒源精密机械制造有限公司 • 钢筋加工的机械设备 • 敦化机械制造
• 机械加工职业学校 • 恒发机械制造 • 长盛机械制造有限公司 • 钣金是什么
• 弯管加工设备 • cnc精密零部件加工 • 成套大米生产机械
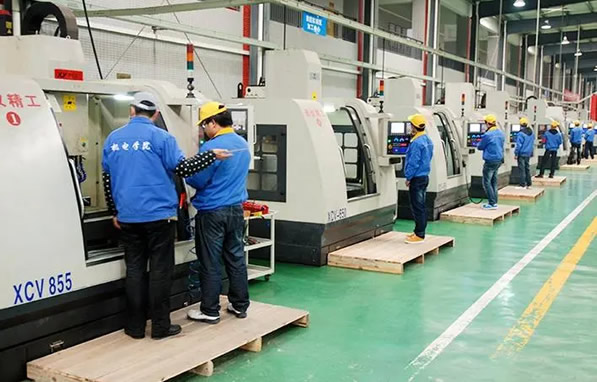
深耕机械加工领域,加工精度高、出货效率快,专业定做不锈钢加工、机械精密加工公司、福建漳州机械加工厂、金属精密零件加工。
选材严苛把控品质,可按需定制加工,售后贴心服务到位。
.jpg)
Contact
13098703873
杭州精铸机械加工厂
地址:杭州市西湖区文三路100号703-2室
邮箱(商务合作):447959822@qq.com
专业机械加工服务,引领产品创新! Copyright 2015-2026 杭州精铸机械加工厂 All rights reserved 浙ICP备2024121108号 xml地图