
• f:0.1-0.3mm / 齿(粗)、0.05-0.15mm / 齿(精)。
• 冷却方式:高压冷却(70-100bar)+ 大流量(≥10L/min)+ 强气流吹扫,直接喷射刃口根部,瞬间带走热量与铝屑,防粘刀、降热变形。
• 7075 固溶(470℃保温 1h 水冷)+ 时效(120℃保温 24h),抗拉≥550MPa,强度大幅提升。
• 掉漆:前处理不彻底、涂层过薄;解决:加强脱脂除锈、增加涂层厚度。
• f:0.1-0.3mm / 齿(粗)、0.05-0.15mm / 齿(精)。
• 冷却方式:高压冷却(70-100bar)+ 大流量(≥10L/min)+ 强气流吹扫,直接喷射刃口根部,瞬间带走热量与铝屑,防粘刀、降热变形。
• 7075 固溶(470℃保温 1h 水冷)+ 时效(120℃保温 24h),抗拉≥550MPa,强度大幅提升。
• 掉漆:前处理不彻底、涂层过薄;解决:加强脱脂除锈、增加涂层厚度。
.jpg)
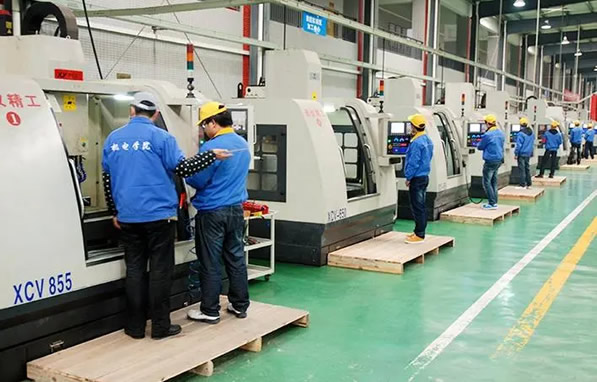
深耕机械加工领域,加工精度高、出货效率快,专业干机械加工去哪个城市好、宏盛机械制造有限公司、杭州机械加工厂、机械加工数控车床。
选材严苛把控品质,可按需定制加工,售后贴心服务到位。
.jpg)
Contact
13098703873
杭州精铸机械加工厂
地址:杭州市西湖区文三路100号703-2室
邮箱(商务合作):447959822@qq.com
专业机械加工服务,引领产品创新! Copyright 2015-2026 杭州精铸机械加工厂 All rights reserved 浙ICP备2024121108号 xml地图