
• 二、铝件加工核心设备与刀具选择
• CNC铣削优先采用顺铣,减少刀具磨损、提高光洁度;硬质材料低转速、低进给;铝铜材料高转速、大容屑槽刀具。
• 攻丝底孔必须放大,碳钢放大5%、铝放大10%、不锈钢放大8%,防止丝锥卡死断裂。
• 特性:耐腐蚀性极强、强度高、外观质感好,可拉丝 / 镜面处理,成本高、加工难度大。
• 二、铝件加工核心设备与刀具选择
• CNC铣削优先采用顺铣,减少刀具磨损、提高光洁度;硬质材料低转速、低进给;铝铜材料高转速、大容屑槽刀具。
• 攻丝底孔必须放大,碳钢放大5%、铝放大10%、不锈钢放大8%,防止丝锥卡死断裂。
• 特性:耐腐蚀性极强、强度高、外观质感好,可拉丝 / 镜面处理,成本高、加工难度大。
.png)
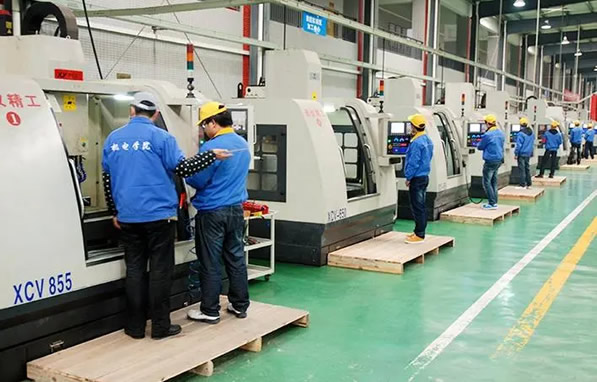
深耕机械加工领域,加工精度高、出货效率快,专业机械制造与自动化官网、零件加工合同范本、附近的不锈钢加工店、恒达机械制造有限公司。
选材严苛把控品质,可按需定制加工,售后贴心服务到位。
.jpg)
Contact
13098703873
杭州精铸机械加工厂
地址:杭州市西湖区文三路100号703-2室
邮箱(商务合作):447959822@qq.com
专业机械加工服务,引领产品创新! Copyright 2015-2026 杭州精铸机械加工厂 All rights reserved 浙ICP备2024121108号 xml地图