
• 退火消除粗加工应力;调质提高韧性强度;淬火提高硬度耐磨度。热处理后零件会发生微小变形,因此热处理必须放在粗加工之后、精加工之前。
• 3.6.2 电火花加工(EDM)
• 攻丝参数(6061,DLC 涂层螺旋槽丝锥):转速 1000-2000rpm,纯极压切削油(含硫添加剂),高压冷却;底孔放大 5%-10%(铝攻丝易胀牙),如 M6 底孔 φ5.2mm(标准 φ5mm)。
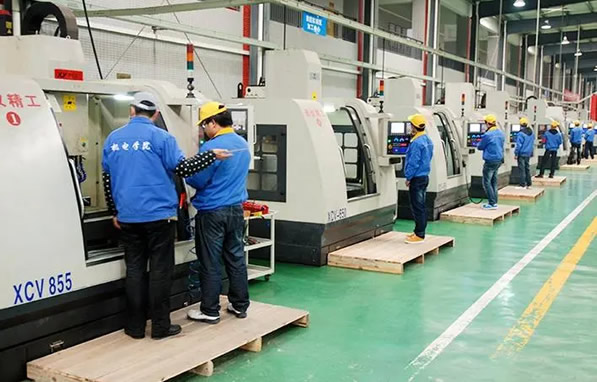
• 区别于贸易公司、商贸企业,加工厂不依靠商品倒卖赚取差价,而是依靠加工工艺、人工劳动、设备损耗、技术赋能产生增值收益;
.jpg)
.jpg)