
• PCD 金刚石刀具(精加工首选):硬度极高、耐磨、摩擦系数极低(0.1-0.2),完全不粘铝,寿命是硬质合金的 10-20 倍;适合 6061/7075 等铝合金高速精加工(Vc≥300m/min),表面粗糙度 Ra≤0.4μm。
• 薄壁件分层切削,单次切深不超过0.5mm,避免弹性变形。深槽加工采用小刀具多次切削,防止断刀。
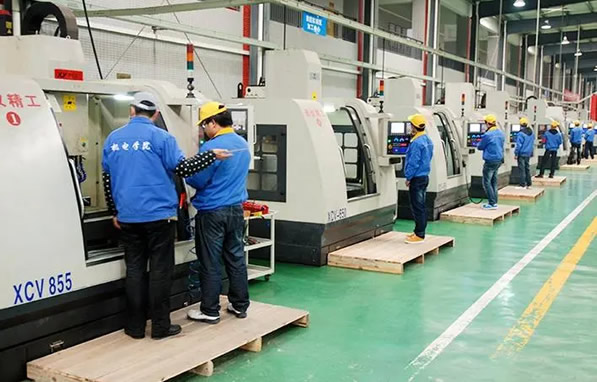
• 相比于钣金加工以薄板折弯成型为主,零件加工多为实心料、型材、棒料、块料加工,结构复杂、精度更高、材质硬度跨度更大,是机械制造行业的核心技术。
• (一)设计与拆图:前期关键
.jpg)
.png)